

Invoering
Weerspiegelenoven is een voorgedrukte op de PCB-kussens door het smelten van de soldeerpasta te verwarmen, om de componenten van de oppervlakte-assemblagecomponenten te bereiken, soldeeruiteinden of pinnen en PCB-kussens tussen de mechanische en elektrische verbinding van het solderenproces. Dit artikel zal SMT -beginners helpen enkele gemeenschappelijke voorwaarden voor Reflow Oven te begrijpen. Het leren van de gemeenschappelijke terminologie van Reflow Oven heeft deze rollen:
- De communicatie -efficiëntie verbeteren
- Optimaliseer procesontwerp en probleemoplossing
- Ondersteuning van technologische innovatie en kennisaccumulatie
- Verbeter het professionele concurrentievermogen
I. Het basisconcept van Reflow Soldering Machine
1. Het werkende principe van Reflow Soldering Machine
Het basisprincipe van Reflow Oven is gebaseerd op de thermische expansie- en contractie -eigenschappen van materie. Solderproces, de soldeerpasta wordt boven het smeltpunt verwarmd, smelt soldeerpoeder en verspreidt zich naar de componentpennen en PCB -kussens tussen de vorming van een vast laspunt. De flux speelt een rol in dit proces om de oppervlaktespanning bij het gewricht te verminderen, waardoor de uniforme stroom en de binding van het soldeer worden bevorderd. Vervolgens voltooien met de geleidelijke afname van de temperatuur de soldeer koeling uitharding het lasproces.
2. De belangrijkste toepassingsgebieden van Reflow Soldering Machine
- Elektronica -industrie:Installatie van de printplaat, SMT -technologie, productie en reparatie van PCB.
- Communicatie -industrie:Opto-elektronisch apparaatlassen, hoogspanningskabellassen.
- Auto -industrie:Voor lassen en onderdeleninstallatie voor auto's, om de betrouwbaarheid en duurzaamheid van elektronische componenten voor auto's te waarborgen.
- Huishoudelijke apparatenindustrie:Voor de installatie en lassen van printplaten, componenten en soldeergewrichten in verschillende huishoudelijke apparaten
- Ruimtevaartindustrie:Launchers lassen
II. De gemeenschappelijke terminologieanalyse
1. Soldeer
Soldeer wordt gebruikt om de las, bekleding en solderen in het metalen legeringsmateriaal van de algemene term in te vullen. Inclusief lasdraad, lasstang, soldeer en soldeerlegering.
1.1 Wat is het veelgebruikte soldeer?
Verschillende smeltpunten:Hard soldeer en zacht soldeer.
Verschillende compositie:Tin-lead soldeer, zilveren soldeer, koperen soldeer, enz.
1.2 Soldertemperatuur
- Voorverwarmende zone:De temperatuur ligt meestal tussen 150 - 200 graad. De temperatuur van de soldeerzone ligt meestal tussen 150 - 200 graad. Het hoofddoel van deze fase is om de printplaat en componenten langzaam en gelijkmatig op te warmen.
- Zone vasthouden:De temperatuur wordt meestal gehandhaafd op ongeveer 180 - 220 graad. De soldeerpasta in deze temperatuurzone wordt niet opgewarmd. In deze zone is de flux in de soldeerpasta volledig van kracht, waardoor oxiden uit de componentpennen en het oppervlak van de printplaat -pads worden verwijderd en tegelijkertijd de pasta in een geschikte viscositeitstoestand houden, klaar voor daaropvolgende reflow -solderen.
- Reflowzone:De temperatuur ligt in het algemeen tussen 220 - 260 graad. De soldeerpasta is volledig gesmolten in deze zone. In deze zone is de soldeerpasta volledig gesmolten en wordt een goede soldeerverbinding gevormd.
- Koelzone:Hiermee kan het soldeergewricht snel afkoelen en stollen om een stabiele kristalstructuur te vormen en de sterkte van het soldeergewricht te verbeteren. De koelsnelheid wordt meestal geregeld op 2 - 5 graad /s.
2. Soldeerpasta
Soldeerpasta is een soort elektronisch solderenmateriaal, is het soldeerpoeder en de juiste hoeveelheid stroommiddel gemengd om een pasta te vormen, gebruikt voor oppervlakte -montage of soldeeringselektronische componenten.
2.1 Soorten soldeerpasta
- Lead-bevattende soldeerpasta:Leadbevattende soldeerpasta in het soldeerproces heeft een laag smeltpunt en uitstekende solderende prestaties, maar vanwege omgevingsredenen, het gebruik van de geleidelijke afname.
- Loodvrije soldeerpasta:In overeenstemming met de trend van milieubescherming, veel gebruikt in verschillende vereisten voor milieuvriendelijke productie van elektronische product. Loodvrije soldeerpasta kan worden onderverdeeld in loodvrije soldeerpasta op hoge temperatuur, loodvrije soldeerpasta van middellange temperatuur en loodvrije soldeerpasta met lage temperatuur.
2.2 Voorzorgsmaatregelen voor het gebruik van soldeerpasta
- Opslagomstandigheden:Soldeerpasta moet worden afgesloten en opgeslagen in een koelkast op 2-10 graad. De geldigheidsperiode is over het algemeen 3-6 maanden. Gebruik het principe van first-in-first-out.
- Opnieuw verwarmen en roeren:De soldeerpasta die uit de koelkast wordt gehaald, moet voor 2-4 uren opnieuw worden verwarmd bij kamertemperatuur, waardoor het gebruik van externe verwarmingsapparaten wordt vermeden. Gebruik na het opnieuw opwarmen eenSMT Solder MixerOf roer de soldeerpasta handmatig om ervoor te zorgen dat de flux gelijkmatig wordt gemengd met het tinpoeder.
- Hoeveelheid soldeerpasta gebruikt en afdrukomstandigheden:De hoeveelheid gebruikte soldeerpasta moet in kleine hoeveelheden worden toegevoegd om te voorkomen dat ze zich aan de ruil hechten. Snqueegee Hardheid is in het algemeen de hardheid van Shaw 80-90 graden, het materiaal is rubber of roestvrij staal, de snelheid is 10-150 mm/sec, de hoek is 60-85 graad. Roestvrij staal of draadgaas kan worden gekozen als het materiaal van de gaasplaat. De bedieningsomgevingtemperatuur moet worden gehouden op 25 ± 5 graden.
- Afhandeling naSoldeerpasta printerAfdrukken is voltooid:De geprinte patch van de soldeerpasta moet opnieuw worden gesoldeerd binnen 1 uur om langdurige blootstelling aan lucht te voorkomen.
3. Gedrukte printplaat
3.1 De basisstructuur van de printplaat
- Substraat:Gebruik meestal met glasvezelversterkte epoxyhars of fenolhars karton (zoals FR -4), het substraat biedt mechanische ondersteuning voor de printplaat.
- Geleidingslaag:Koperfolie wordt gebruikt als geleidend materiaal om verschillende circuitpaden op de printplaat te vormen voor de transmissie van elektrische signalen.
- Soldeerweerstand laag:Om kortsluiting van de geleidende laag van de koperen folie te voorkomen, is het oppervlak van de printplaat bedekt met een groene soldeerweerstandlaag, die dient als bescherming en isolatie.
- Karaktermarkering:Gebruikt om de locatie van componenten en andere informatie te markeren om installatie en onderhoud te vergemakkelijken.
3.2 Hoe een geschikte PCB te kiezen voor Reflow Oven
- Eenvoudige circuits:Single-layer boards of dubbele laagborden kunnen aan de vereisten voldoen.
- Hoogwaardige toepassingen (servers, communicatieapparaten, enz.):
- Het wordt aanbevolen om PCB's te kiezen met hoge meerlagige producten, die kunnen voldoen aan de vereisten van bedrading met hoge dichtheid en een hoge signaalintegriteit.


4. Refllow -oven
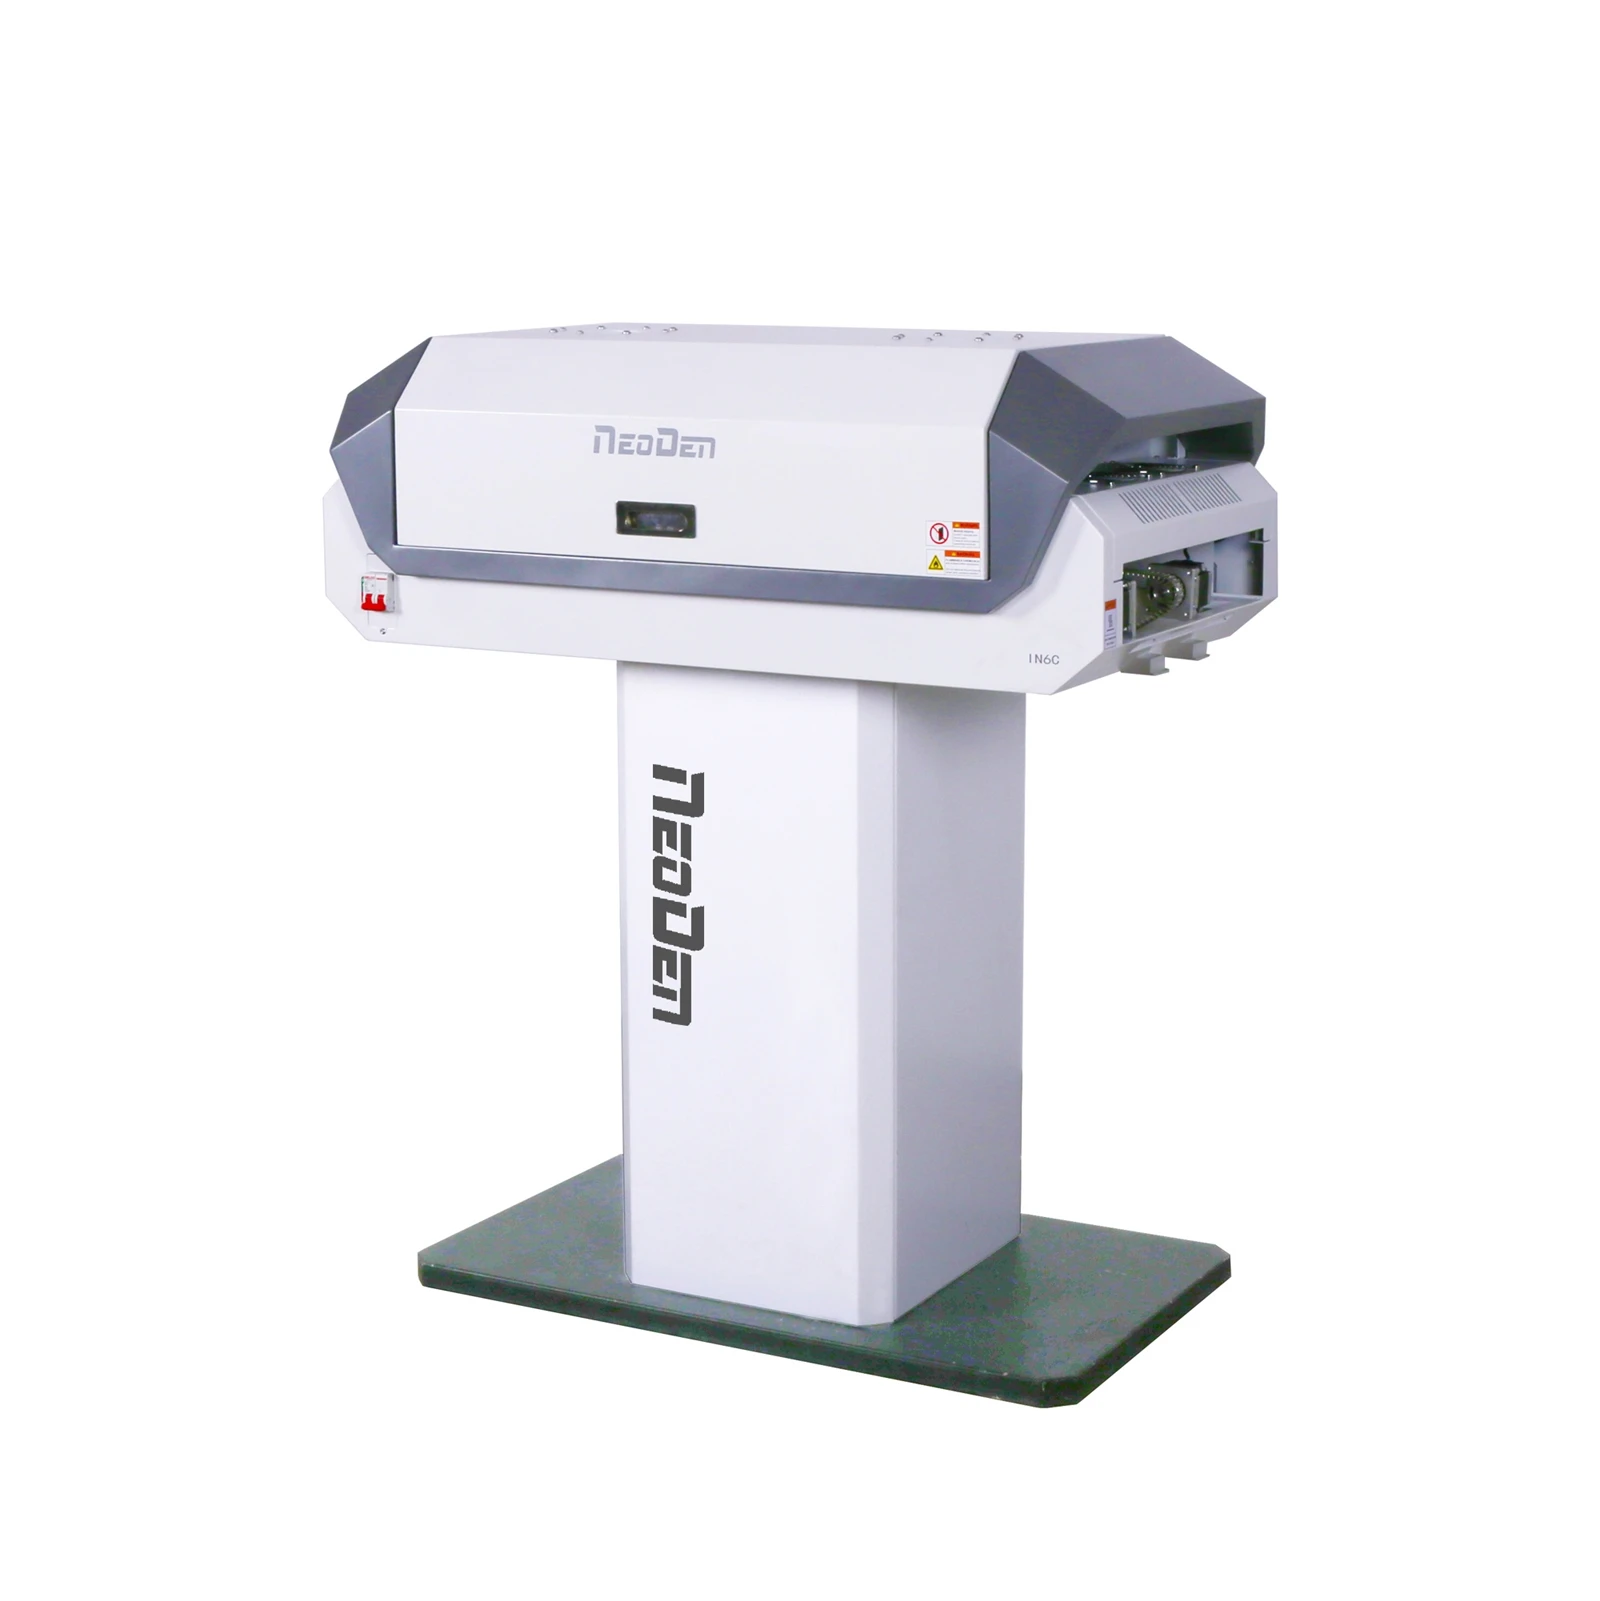
Reflow Oven is een belangrijke apparatuur in de elektronische productie, voornamelijk gebruikt in het Reflow Soldering -proces, zal soldeerverwarming, smelten en uitharden zijn om ervoor te zorgen dat de elektronische componenten en gedrukte printplaten (PCB) een goede elektrische verbinding tussen bereiken. De belangrijkste functies zijn als volgt:
- Verwarming:Solder wordt bereikt door de soldeerpasta geleidelijk op zijn smeltpunt te verwarmen.
- Temperatuurprofiel regelen:De Reflow -oven zorgt voor een nauwkeurige regeling van het temperatuurprofiel door verschillende verwarmingszones in te stellen om het hoofd te bieden aan verschillende soorten soldeer- en PCB -materialen.
- Koeling:Nadat het solderen is voltooid, wordt de temperatuur snel verlaagd om de betrouwbaarheid van het soldeerpunt te waarborgen.
5. Warmtegeleiding
Warmtegeleiding verwijst naar het proces van warmteoverdracht door het interieur van een object of tussen objecten die in contact met elkaar zijn, van het gebied van hogere temperatuur tot het gebied van lagere temperatuur. Factoren die de efficiëntie van warmteoverdracht beïnvloeden, worden hieronder vermeld:
- Materiële eigenschappen:Inclusief thermische geleidbaarheid, warmtecapaciteit, contactoppervlakkwaliteit en interface thermische weerstand.
- Procesontwerp:Inclusief PCB-lay-out, soldeerselectie, PCB-lagen en warmtedissipatie door middel van het gatontwerp.
- Apparatuurprestaties:Inclusief verwarmingsmodus, ovenontwerp en transportparameters.
- Omgevingsfactoren:Inclusief sfeeromgeving en workshopomstandigheden.
6. Koeling
6.1 De behoefte aan afkoelen
- Voorkom schade veroorzaakt door thermische stress.
- Optimaliseer de microstructuur van soldeerverbindingen en verbetert mechanische eigenschappen.
- Verminder het effect van fluxresten.
- De productiviteit verbeteren en het energieverbruik verminderen.
6.2 Vaak gebruikte koelmethoden
Natuurlijke koeling, geforceerde luchtkoeling, waterkoeling, vloeibare stikstofkoeling en gesegmenteerde koeling. Specifieke selectie moet gebaseerd zijn op productkenmerken, procesvereisten en apparatuurvoorwaarden voor uitgebreide overweging.
6.3 Effect van koelsnelheid op de laskwaliteit
- Gelaste gewrichtsmicrostructuur:Koelsnelheid beïnvloedt de korrelgrootte en IMC -laagvorming.
- Thermisch stressbeheer:Onjuiste koelsnelheid kan leiden tot thermische spanningsconcentratie, het activeren van soldeergewrichtsscheuren of PCB -warpage.
- Fluxresidu:Koelsnelheden die te snel of te langzaam zijn, verhogen het risico op fluxresidu.
- Soldeer Joint bevochtigbaarheid:De koelsnelheid moet worden gekoppeld aan de soldeerkenmerken om een goede bevochtiging te garanderen.
- Productbetrouwbaarheid:De koelsnelheid van de weerstand van het soldeergewricht en de stabiliteit op lange termijn heeft een belangrijke impact.
Iii. Het reflow -soldeerproces gemeenschappelijke problemen en oplossingen
1. Tinnen bal
Tin Ball is het uiterlijk van kleine ballen van soldeer op het oppervlak van het soldeergewricht. Dit komt meestal door de lastemperatuur te hoog is, de lastijd is te lang of het ontwerp van het lasgebied is niet redelijk.
Oplossing:Pas de soldeertemperatuur en -tijd aan om ervoor te zorgen dat de soldeerparameters aan de vereisten voldoen. Controleer het ontwerp van het soldeergebied om een redelijke lay -out van de soldeerpunten te garanderen.
2. Koud lassen
Koud lassen betekent dat de gelaste gewrichten geen voldoende gesmolten toestand bereiken, wat resulteert in een zwakke verbinding van de gelaste gewrichten. Dit kan worden veroorzaakt door onvoldoende lastemperatuur, onvoldoende lastijd of onjuist ontwerp van het lasgebied.
Oplossing:Verhoog de soldeertemperatuur en tijd om ervoor te zorgen dat de soldeerverbindingen volledig zijn gesmolten. Controleer het ontwerp van het soldeergebied om ervoor te zorgen dat het soldeerpunt goed contact heeft met de componenten.
3.
Tinning is de vorming van een brug van gesmolten soldeer tussen twee of meer aangrenzende soldeerverbindingen. Dit is meestal te wijten aan een te hoge laspemperatuur, de lastijd is te lang of het ontwerp van het lasgebied is niet redelijk.
Oplossing:Verminder de soldeertemperatuur en tijd om ervoor te zorgen dat er geen overmatig smelten is tussen soldeerverbindingen. Controleer het ontwerp van het lasgebied om ervoor te zorgen dat de indeling van de laspunten redelijk is.
4. Lassen offset
Lassen offset verwijst naar een bepaalde fout tussen de laspositie en de beoogde positie. Dit kan worden veroorzaakt door problemen met de lasapparatuur of armaturen.
Oplossing:Controleer de lasapparatuur en armaturen om hun stabiliteit en nauwkeurigheid te waarborgen. Pas de lasparameters en het proces aan om de nauwkeurigheid van de laspositie te waarborgen.
Conclusie
Terminologie van het leren van de oven is belangrijk voor communicatie -efficiëntie, procesoptimalisatie, technologische innovatie, standaardisatie -compliance en loopbaanontwikkeling. Het leren en toepassen van deze termen op een systematische manier is een essentieel onderdeel van de carrière van iemand in de productie van elektronica. Beginners moeten blijven leren en oefenen.
Bedrijfsprofiel
Zhejiang Neoden Technology Co., Ltd., Opgericht in 2010 met 100+ werknemers & 8000+ sq.m. Factory of onafhankelijke eigendomsrechten, om het standaardbeheer te waarborgen en de meeste economische effecten te bereiken en de kosten te besparen.
Eigendom van het eigen bewerkingscentrum, bekwame assembler, tester en QC -ingenieurs, om de sterke mogelijkheden voor de productie, kwaliteit en levering van neoden machines te waarborgen.
40+ Wereldwijde partners die worden behandeld in Azië, Europa, Amerika, Oceanië en Afrika, om met succes 10000+ gebruikers in de hele wereld te bedienen om de betere en snellere lokale service en snelle reactie te garanderen.
3 verschillende R & D -teams met totaal 25+ professionele R & D -ingenieurs, om de betere en meer geavanceerde ontwikkelingen en nieuwe innovatie te garanderen.